
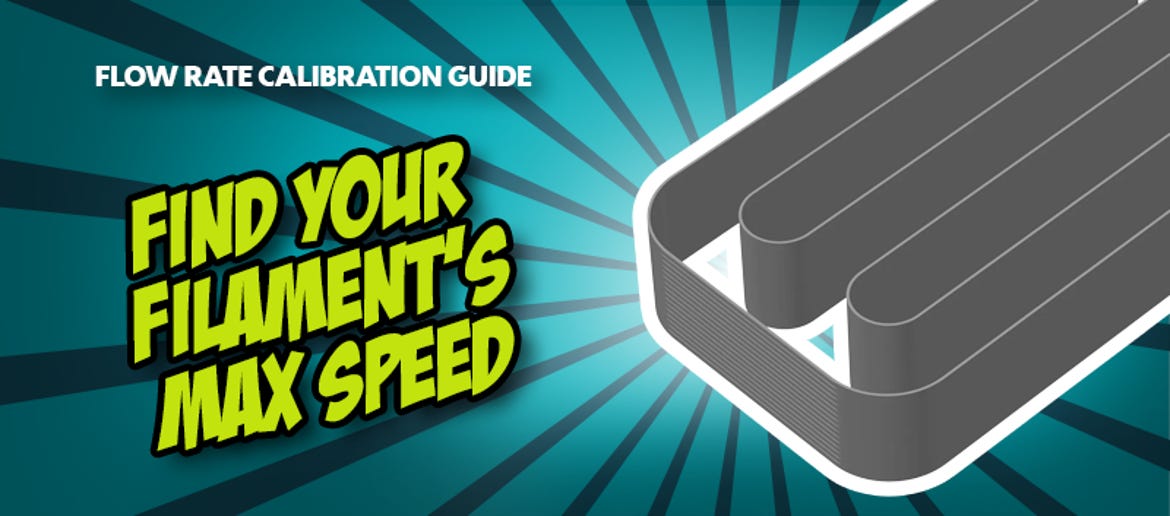
Maximum Volumetric Speed (MVS): cum să imprimați mai repede fără sub-extrusionare
Vrei să imprimi mai rapid, dar îți este teamă de straturi defecte sau de înfundarea duzei? Mulți pasionați de imprimare 3D măresc pur și simplu viteza de imprimare în software-ul de slicing. Totuși, acest lucru duce adesea la rezultate dezamăgitoare: subextrudare, suprafețe neuniforme și piese fragile.
Adevăratul factor limitator nu este viteza de deplasare a capului de imprimare, ci viteza volumetrică maximă (Maximum Volumetric Speed, prescurtat MVS). Aceasta determină cantitatea de filament topit pe care hotend-ul o poate extruda în mod fiabil prin duză în fiecare secundă.
De ce MVS este cea mai importantă valoare din software-ul de slicing
Viteza mecanică a imprimantei nu este suficientă dacă hotend-ul nu poate topi materialul suficient de repede. MVS se măsoară în mm³/s (milimetri cubi pe secundă).
Dacă îți cunoști valoarea MVS și o configurezi corect în software-ul de slicing, beneficiezi de patru avantaje esențiale:
- Imprimare mai rapidă și mai sigură: software-ul de slicing calculează automat viteza maximă pentru fiecare înălțime a stratului, fără a suprasolicita hotend-ul.
- Mai puține probleme de extrudare: reduci riscul de subextrudare și de aderență insuficientă între straturi în timpul imprimării la viteze ridicate.
- Optimizare pentru fiecare material: PLA, PETG, ABS, ASA sau TPU flexibil necesită valori MVS diferite.
- Calitate superioară a suprafeței: un flux constant de material contribuie la obținerea unor straturi mai uniforme și a unor suprafețe mai omogene.
Cum să calibrezi corect viteza volumetrică maximă a filamentului
Pentru a determina limita reală a configurației tale, este recomandat să utilizezi un test standardizat de calibrare, deja integrat în software-uri moderne de slicing precum OrcaSlicer.
► Pregătirea modelului de test: selectează în software-ul de slicing testul de calibrare „Max Volumetric Flow”. De regulă, este încărcat un model simplu de tip turn. În timpul imprimării, software-ul crește progresiv debitul volumetric, de exemplu de la 5 mm³/s până la 30 mm³/s.
► Începerea imprimării de test: imprimă modelul folosind filamentul pe care dorești să îl optimizezi și observă cu atenție în special zonele superioare ale piesei.
► Analizarea defectelor: examinează modelul finalizat. La o anumită înălțime, suprafața poate deveni mată, aspră sau poate prezenta goluri vizibile. Acesta este semnul că extruderul nu mai poate furniza material suficient, deoarece hotend-ul a atins limita sa de topire.
► Măsurarea și calcularea limitei: măsoară în milimetri înălțimea la care apare primul defect și introdu valoarea în formula testului pentru a obține valoarea exactă a MVS în mm³/s.
► Actualizarea profilului filamentului: introdu valoarea obținută în câmpul „Max Volumetric Speed” sau „Viteza volumetrică maximă” din setările filamentului în software-ul de slicing. Se recomandă aplicarea unei marje de siguranță de aproximativ 10%.
Sfat practic pentru utilizatorii avansați: hotend-urile standard, precum multe clone V6, ating de obicei valori între 11 și 15 mm³/s cu PLA. Hotend-urile moderne High Flow, precum cele de la Bambu Lab sau Phaetus Dragon, pot ajunge fără dificultate la 24-32 mm³/s. TPU necesită viteze considerabil mai reduse datorită flexibilității sale, de regulă între 3 și 6 mm³/s.
Concluzie: imprimarea mai rapidă este o chestiune de fizică, nu de presupuneri
Viteza volumetrică maximă este probabil unul dintre cei mai subestimați parametri din întregul software de slicing. Cunoașterea limitelor hotend-ului și filamentului elimină incertitudinile legate de setarea vitezelor de imprimare. În loc să mărești arbitrar valorile în mm/s și să riști imprimări defectuoase, o calibrare corectă a MVS permite imprimantei să funcționeze permanent la performanța maximă posibilă, în condiții de siguranță.
Partea cea mai bună? Întregul proces durează de obicei mai puțin de 20 de minute, inclusiv imprimarea de test, dar poate economisi multe ore de depanare a problemelor cauzate de subextrudare în proiectele viitoare.
Ultimele recenzii
-
ruthex insert filet M6 (25 piese), M6x12,7
- din alamă
- pentru materiale plastice termoplastice
- geometrie spiralată în sens invers
-
Creality K2
- volume de construcție de 260 x 260 x 260 mm
- până la 600 mm/s viteză de imprimare
- 40 mm³/s Quick-Swap-Hotend
-
Eibos Filament Dryer Series X, Tetras
- Upgrade pentru Bambu Lab AMS și AMS 2 Pro
- Camere autonome de uscare
- Uscare inline în timpul imprimării
-
The Filament PLA Lite White, 1,75 mm / 1000 g
- foarte ușor de procesat
- o bună aderență între straturi
- tendință redusă de deformare
Din revista noastră:
- Imprimante 3D FDM entry-level sub 300 €! (Ediția 2025)
- Bambu Studio Modifiers: optimizează-ți imprimarea 3D exact acolo unde contează!
- Fă-ți imprimanta 3D să lucreze singură – cu Auto-Ejection, cozi de imprimare și bucle infinite!
- Polymaker Panchroma™ – Culorile tale. Lumea ta.
- 6 imprimante 3D accesibile pentru începători (ediția 2026)
-
România: Livrare standard gratuită de la 469,68 lei
-
Retur
gratuit Peste 11.350 Articole
Livrăm în toată lumea în
peste 40 de țări
